


Strug sa centralnim pogonom za osovinu
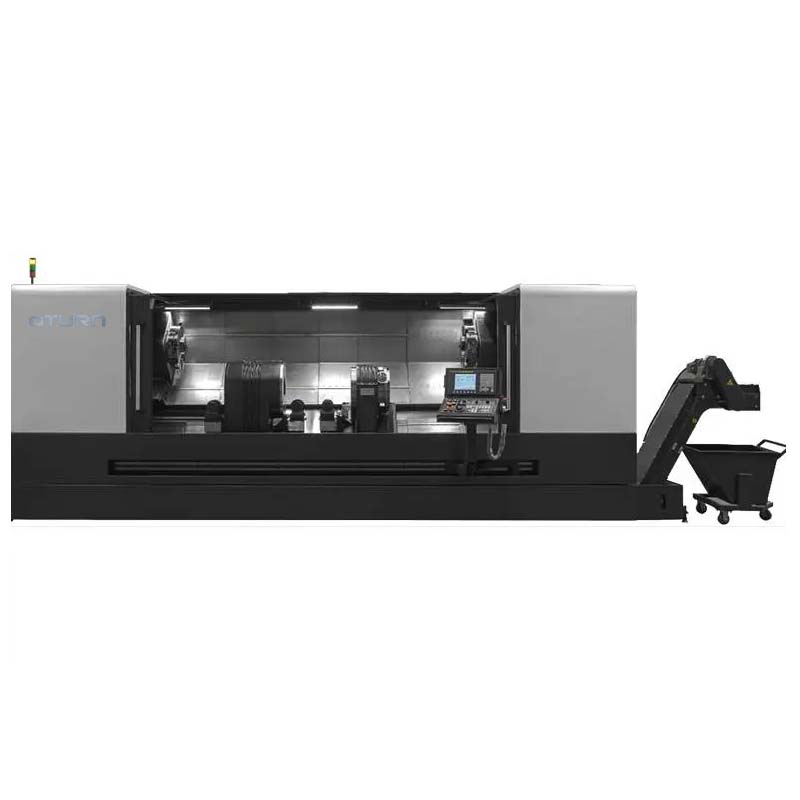
Analiza tehnologije automobilskih osovina
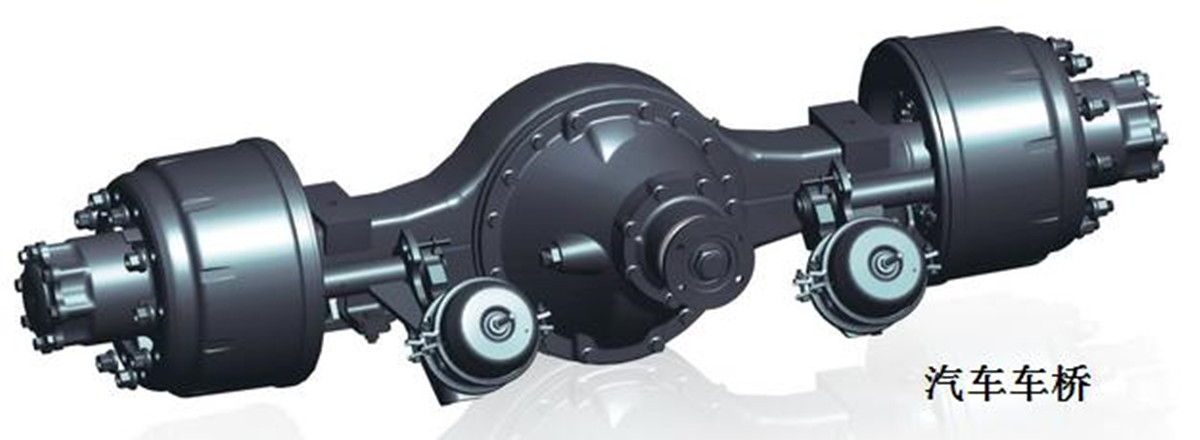
Osovina automobila
Osovine s kotačima s obje strane podvozja (okvira) zajednički se nazivaju automobilskim osovinama, a osovine s pogonskim mogućnostima općenito se nazivaju osovinama. Glavna razlika između njih dvije je postoji li pogon u sredini osovine (osi). U ovom radu, automobilska osovina s pogonskom jedinicom naziva se automobilska osovina, a vozilo bez pogona naziva se automobilska osovina kako bi se pokazala razlika.
S rastućom potražnjom za logistikom i transportom, superiornost automobilskih osovina, posebno prikolica i poluprikolica, u profesionalnom transportu i specijalnim operacijama postaje sve očiglednija, a potražnja na tržištu je značajno porasla.
Ova tehnologija analizira proces obrade osovine, s nadom da će pomoći kupcima da odaberu prikladniju CNC mašinu.
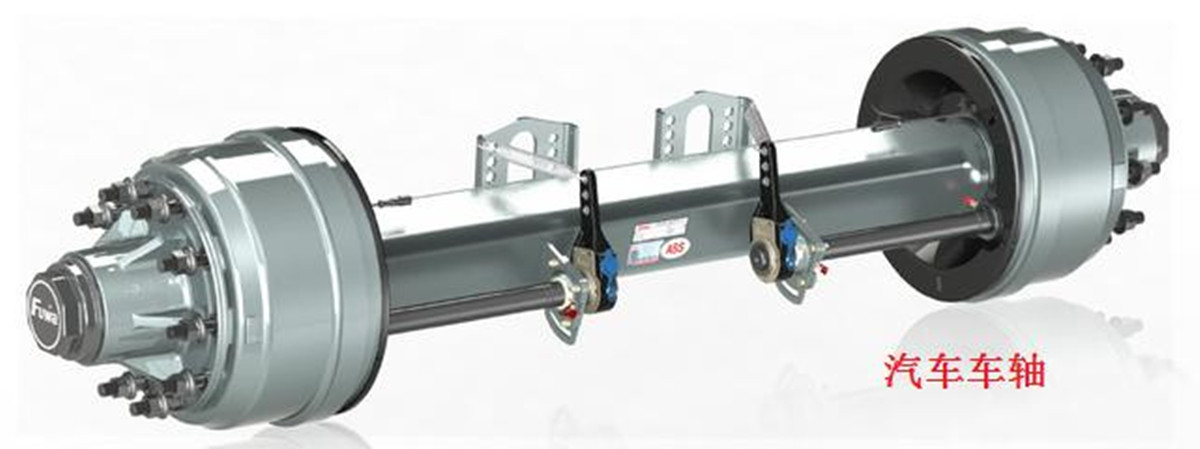
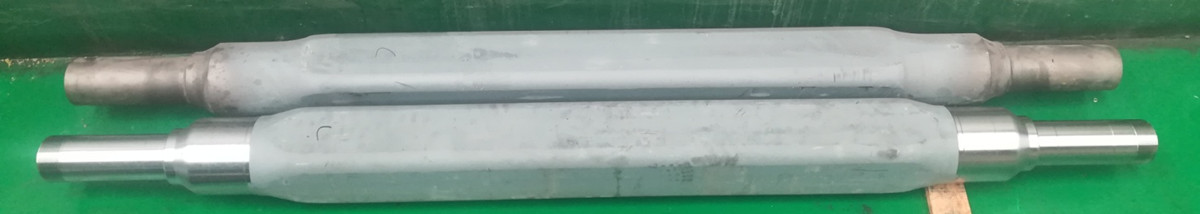
Klasifikacija osovina automobila:
Vrste osovina se razlikuju prema vrsti kočnice i dijele se na: osovine s disk kočnicama, osovine s doboš kočnicama itd.
Prema veličini strukture prečnika osovine, dijeli se na: američku osovinu, njemačku osovinu itd.
Prema obliku i strukturi, dijeli se na:
cjelina: puna osovina od kvadratne cijevi, šuplja osovina od kvadratne cijevi, šuplja okrugla osovina;
podijeljeno tijelo: glava osovine + zavarivanje šuplje cijevi osovine.
Iz sadržaja obrade osovine, pune i šuplje osovine su povezane s odabirom opreme za obradu.
U nastavku slijedi analiza proizvodnog procesa cijele osovine (također podijeljene na punu i šuplju; kvadratnu cijev i okruglu cijev) i podijeljene osovine (puna i šuplja glava osovine + zavarivanje šuplje cijevi osovine). Posebno se analizira proces obrade kako bi se bolje odabrala prikladnija mašina.
Proizvodni proces i mašina za automobilske osovine:
1. Tradicionalni proces proizvodnje cijele osovine:
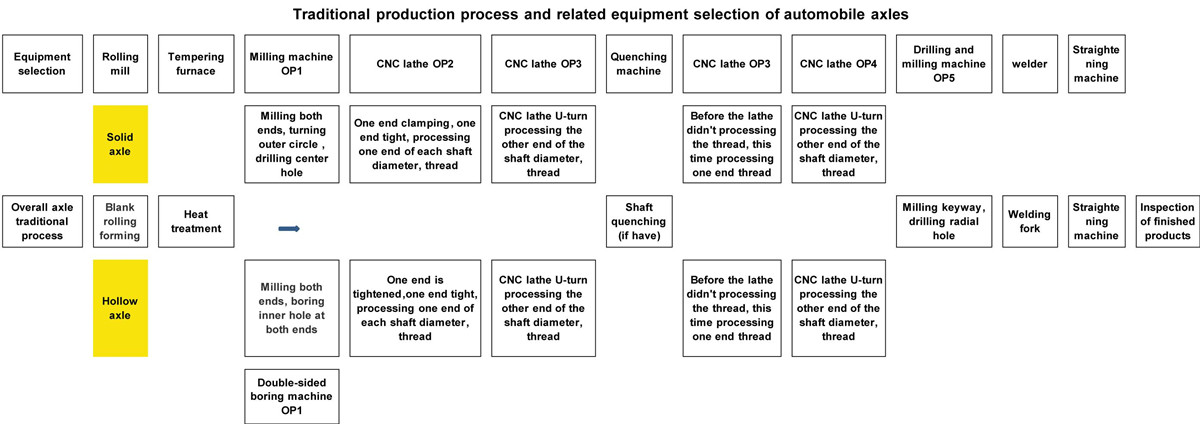
Iz gore navedenog procesa proizvodnje osovina, potrebne su najmanje tri vrste alatnih mašina za završetak obrade: glodalica ili dvostrana bušilica, CNC strug, bušilica i glodalica, te CNC strug koji treba tokariti (neki kupci su odabrali CNC strug sa dvije glave). Što se tiče obrade navoja, ako se prečnik osovine kali, obrađuje se nakon kaljenja; ako nema kaljenja, obrađuje se u OP2 i OP3, a alatne mašine sekvence OP4 i OP5 se izostavljaju.
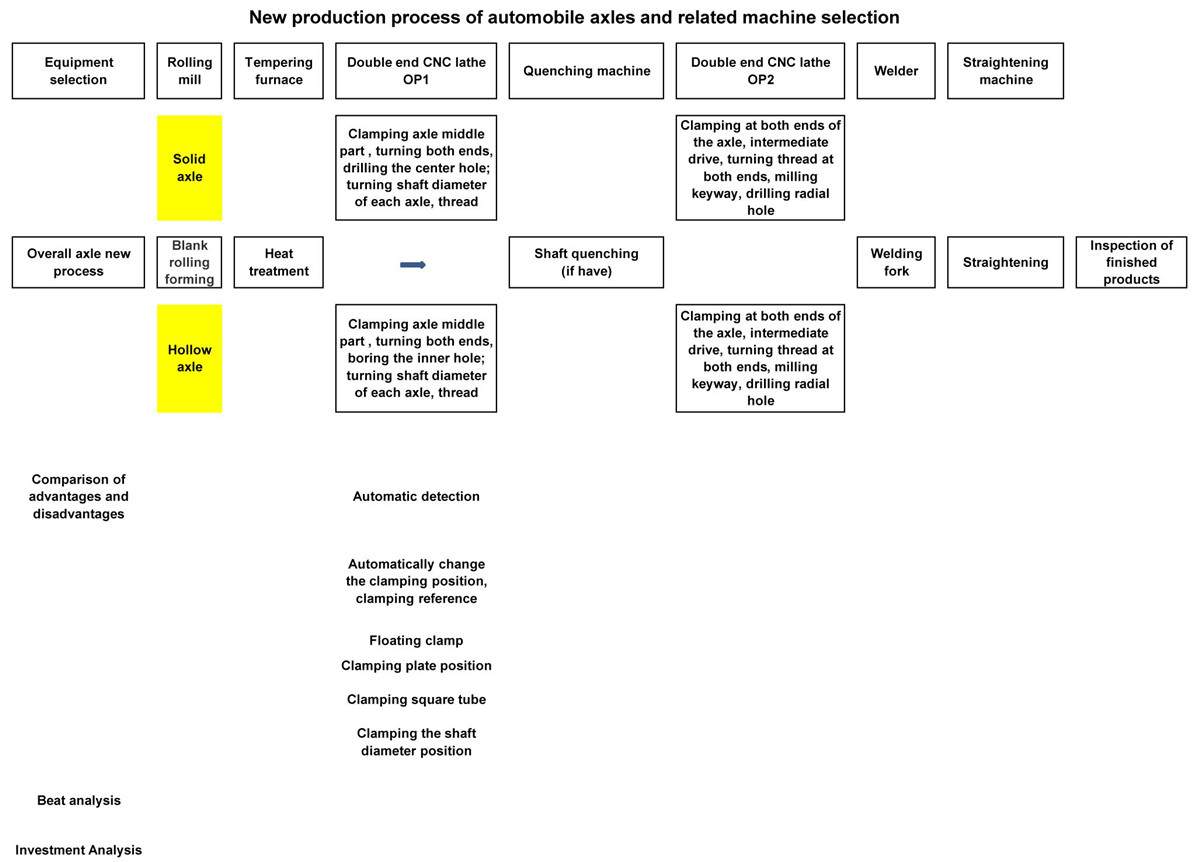
Iz novog proizvodnog procesa, glodalica koja se koristi za obradu (puna osovina) ili dvostrana bušilica (šuplja osovina) plus CNC strug, tradicionalno glodanje OP1, OP2, OP3 sekvencu tokarenja, pa čak i OP5 bušenje i glodanje može se zamijeniti dvostranom CNC strugom OP1.
Za pune osovine gdje prečnik osovine ne zahtijeva kaljenje, sav sadržaj obrade može se završiti u jednom postavljanju, uključujući glodanje žljebova za ključ i bušenje radijalnih rupa. Za šuplje osovine gdje prečnik osovine ne zahtijeva kaljenje, standard automatskog stezanja konverzije može se realizovati u alatnoj mašini, a sadržaj obrade može se završiti jednom alatnom mašinom.
Odabirom specijalnih CNC tokarskih strojeva s dvostrukom osovinom za obradu osovina značajno se skraćuje ruta obrade, a smanjit će se i vrsta i količina odabranih alatnih strojeva.
3. Proces proizvodnje podijeljene osovine:
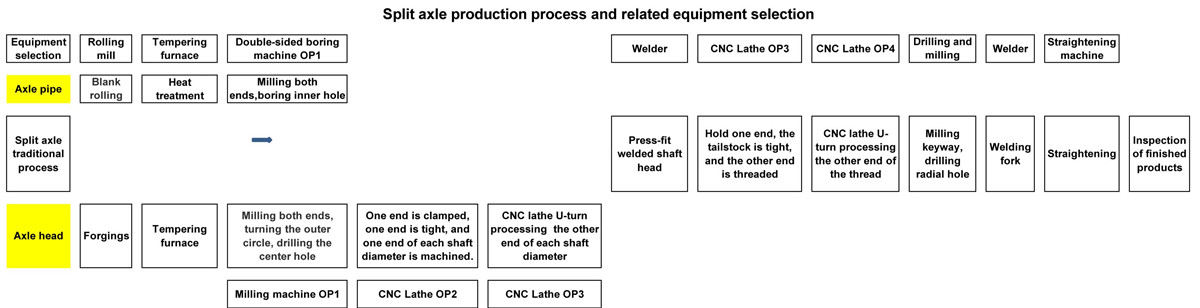
Na osnovu gore navedenog postupka, kao oprema za obradu cijevi osovine prije zavarivanja može se odabrati i CNC strug s dva kraja. Za obradu osovine nakon zavarivanja, specijalni CNC strug za osovine s dva kraja trebao bi biti prvi izbor: istovremena obrada na oba kraja, visoka efikasnost obrade i dobra tačnost obrade. Ako je potrebno obraditi žlijeb za klin i radijalni otvor na oba kraja osovine, mašina se može opremiti i držačem električnog alata za zajedničku obradu žlijeba za klin i radijalnog otvora.
4. Prednost i karakteristika nove mašine za odabir procesa:
1) Koncentracija procesa, smanjenje vremena stezanja obratka, smanjenje vremena pomoćne obrade, korištenje tehnologije simultane obrade na oba kraja, značajno poboljšava efikasnost proizvodnje.
2) Jednokratno stezanje, istovremena obrada na oba kraja poboljšava tačnost obrade i koaksijalnost osovine.
3) Skratiti proizvodni proces, smanjiti promet dijelova na proizvodnom mjestu, poboljšati efikasnost korištenja lokacije i pomoći u poboljšanju organizacije i upravljanja proizvodnjom.
4) Zbog upotrebe visokoefikasne opreme za obradu, može se opremiti uređajima za utovar i istovar i uređajima za skladištenje kako bi se postigla potpuno automatizirana proizvodnja i smanjili troškovi rada.
5) Radni komad je stegnut u međupoložaju, stezanje je pouzdano, a obrtni moment potreban za rezanje alatne mašine je dovoljan, te se može izvršiti velika količina tokarenja.
6) Alatna mašina može biti opremljena automatskim uređajem za detekciju, posebno za šuplju osovinu, što može osigurati ujednačenu debljinu osovine nakon obrade.
7) Za šuplje osovine, kada su unutrašnji otvori na oba kraja OP1 sekvencera završeni, tradicionalni kupac će koristiti jedan kraj za podizanje stezaljke, a drugi kraj za korištenje kontravršilice za zatezanje obratka za tokarenje, ali veličina unutrašnjeg otvora je drugačija. Za manji unutrašnji otvor, krutost zatezanja je nedovoljna, gornji moment zatezanja je nedovoljan i efikasno rezanje se ne može završiti.
Kod novog dvostranog struga, sa šupljom osovinom, kada su unutrašnji otvori na oba kraja vozila završeni, mašina automatski prebacuje način stezanja: dva kraja se koriste za zatezanje radnog komada, a srednji pogon pomiče radni komad kako bi prenio obrtni moment.
8) Glava zaglavka sa ugrađenim hidrauličkim stezanjem radnog komada može se pomicati u Z smjeru mašine. Kupac može po potrebi držati položaj u srednjoj kvadratnoj cijevi (okrugloj cijevi), položaj donje ploče i položaj prečnika osovine.
5. Zaključak:
S obzirom na gore navedenu situaciju, upotreba CNC tokarilica sa dva kraja za obradu osovina automobila ima značajne prednosti u odnosu na tradicionalne procese. To je napredna proizvodna tehnologija koja može zamijeniti tradicionalne alatne mašine u smislu proizvodnog procesa i strukture mašine.
Srednji dio
6. Slučaj kupca osovine
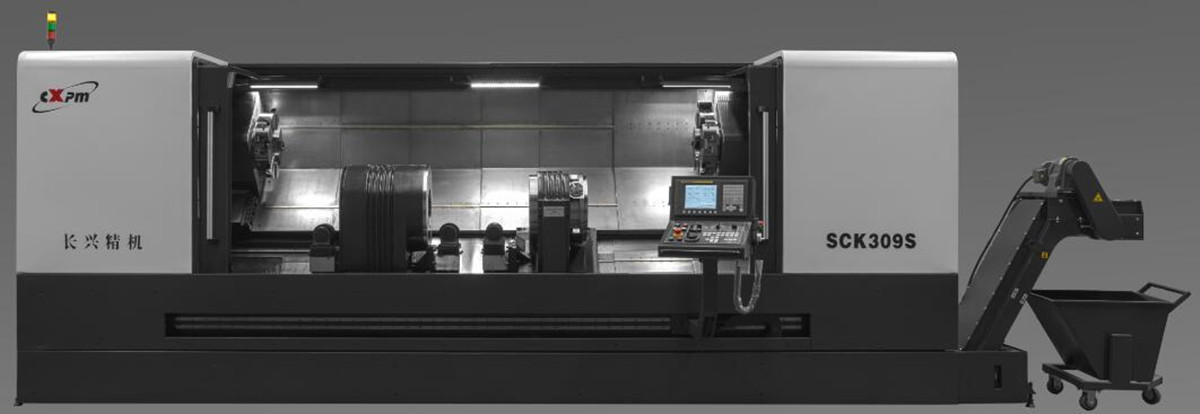
Specijalni CNC tokarski stroj s dvostrukom osovinom Uvod
Raspon obrade osovina: ∮50-200mm, □50-150mm, dužina obrade: 1000-2800mm
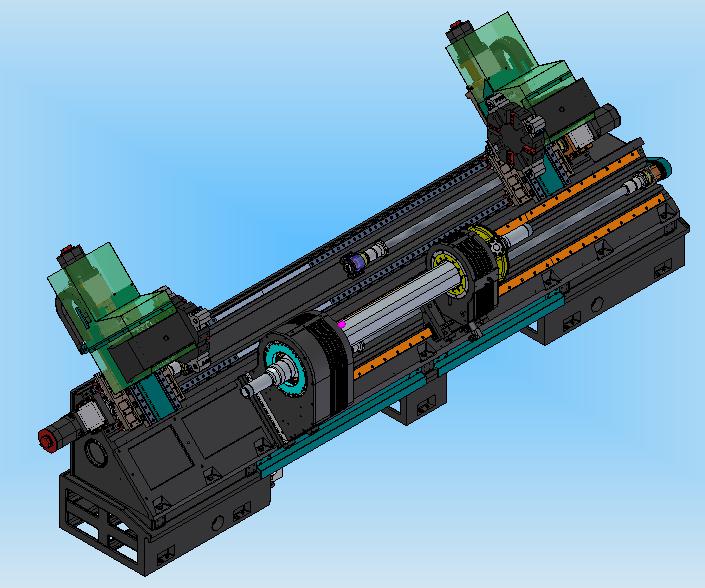
Uvod u strukturu i performanse mašine
Alatna mašina ima krevet nagnut pod uglom od 45°, što omogućava dobru krutost i lako odvođenje strugotine. Glava za rezanje sa međustezanjem je postavljena u sredini kreveta, a dva držača alata su postavljena sa obe strane kućišta vretena. Minimalna dužina stezanja mašine je 1200 mm, a maksimalna dužina obrade je 2800 mm. Koristi se vodilica za valjanje, a svako servo vratilo za pomicanje koristi kuglični vijak visokog nivoa, a elastična spojnica je direktno povezana, što rezultira niskom bukom, visokom tačnošću pozicioniranja i preciznošću ponovljenog pozicioniranja.
■Mašina je opremljena dvokanalnim sistemom upravljanja. Dva držača alata mogu se povezati sa vretenom istovremeno ili odvojeno kako bi se izvršila istovremena ili sekvencijalna obrada dva kraja obratka.
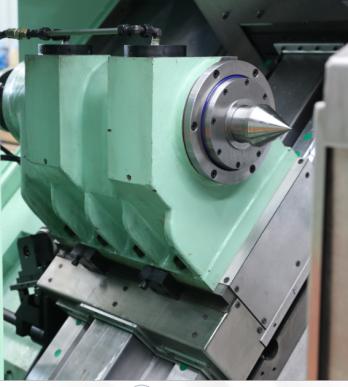
■Mašina je opremljena dvostrukim glavnim vratilima. Glavno glavno vratilo je fiksirano u sredini kreveta, a servo motor napaja glavno vratilo putem zupčastog remena. Kućište pomoćnog vretena je postavljeno na donju vodilicu alatne mašine, koaksijalno sa glavnim kućištem vretena, i može se aksijalno pomicati pomoću servo motora radi lakšeg utovara i istovara dijelova, a pogodno je i podešavanje različitih položaja stezanja. Prilikom obrade dijelova, baza pomoćnog vretena je zaključana na šinu mašine. Koaksijalna tačnost dva glavna vretena je zagarantovana proizvodnim procesom, što rezultira većim stepenom koncentričnosti obrađenih dijelova.
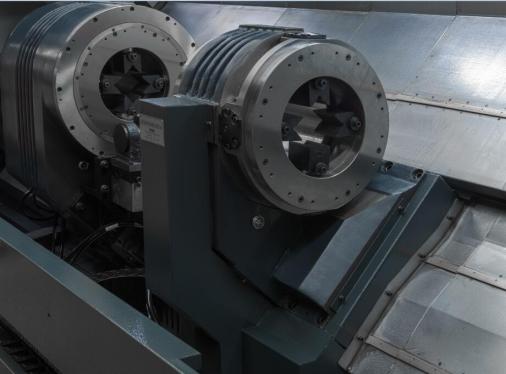
■ Glava vretena integriše sistem vretena, prihvat i sistem za distribuciju ulja, te ima kompaktnu strukturu i pouzdan rad. Specifični prečnik stezanja i širina glave vretena određeni su osovinskim dijelovima kupca.
Glavni završetak se usporava pomoću dva stepena remena i zupčanika, što omogućava vretenu da proizvede veliki obrtni moment. Stezaljka je postavljena na lijevom kraju glavnog završetka, odnosno na desnom kraju pomoćnog završetka, kako bi se ostvarilo stezanje dijelova. Kada glavni završetak pokreće dijelove u rotaciju, stezaljka pomoćnog završetka koja steže dijelove okreće se zajedno s glavnim završetkom.
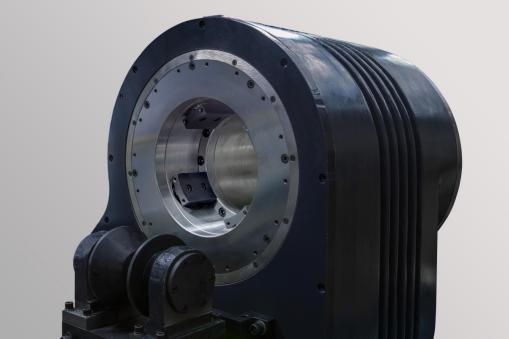
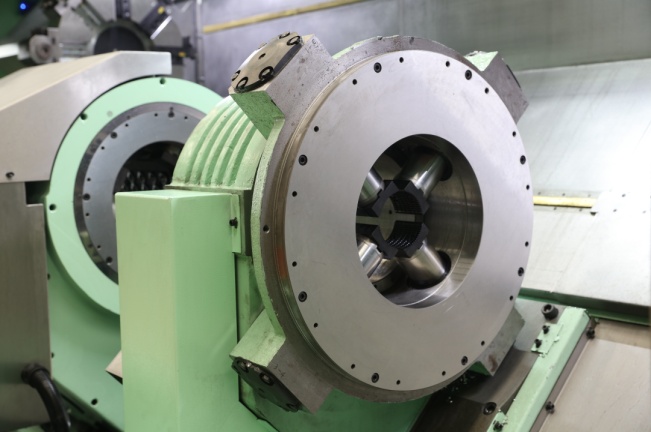
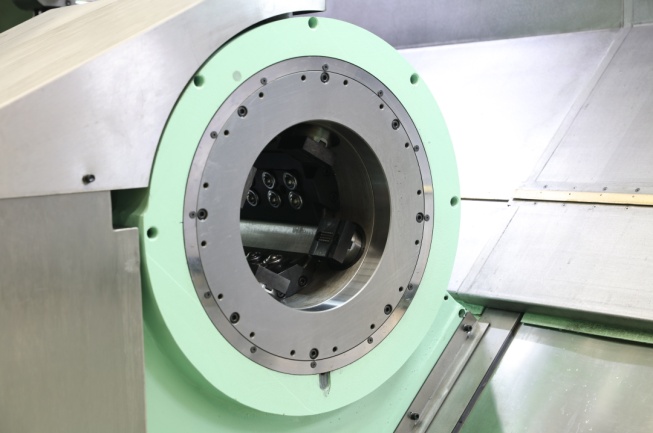
Uređaj je opremljen s tri radijalna cilindra (četiri radijalna cilindra ako se stežu i okrugli i kvadratni materijal), klip se uzastopno pomiče hidrauličkim pritiskom, a kandže su ugrađene na kraj klipa kako bi se postiglo samocentriranje dijelova. Stezanje. Kandže se brzo i jednostavno mijenjaju prilikom zamjene dijelova. Sila stezanja se podešava hidrauličkim pritiskom hidrauličkog sistema. Kada se dio obrađuje, stezaljka se okreće zajedno s glavnim vratilom, a sistem za distribuciju ulja dovodi ulje u stezaljku, tako da stezaljka ima dovoljnu silu stezanja tokom rotacije. Stezaljka ima prednosti velike sile stezanja i velikog hoda kandže.
■ Kako bi se riješio problem ujednačene debljine stijenke nakon obrade šuplje osovine od strane kupca, mašina može biti opremljena automatskim uređajem za inspekciju obratka. Nakon što je stezanje osovine završeno, obratak automatski detektuje da se sonda izvlači i mjeri položaj obratka; nakon što je mjerenje završeno, uređaj se uvlači u zatvoreni prostor.
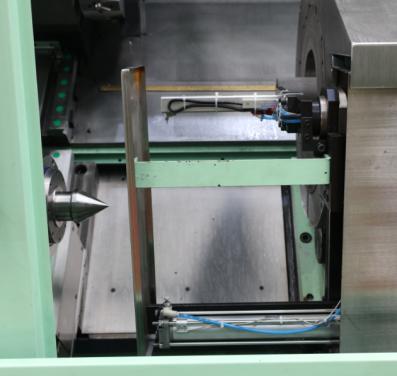
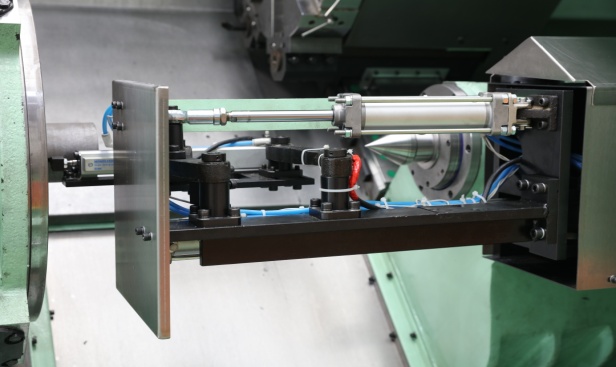
Za različite procese obrade šupljih osovina, ako se položaj ležaja koristi kao referenca stezanja, može se odabrati struktura mašine sa automatskim stezanjem i pričvršćivanjem, a programabilni kontravršilac je predviđen sa obje strane glavne i pomoćne glave vretena kako bi se zadovoljili zahtjevi jedne mašine. Očekuje se da će se obrada završiti u dva koraka odjednom. Istovremeno, to također omogućava dijelovima automatskog utovara i istovara veći i bolji izbor.
■Lijevi i desni držači alata mogu biti opremljeni običnim rotacijskim držačima alata ili električnim revolverima. Imaju funkcije bušenja i glodanja, što im omogućava bušenje i glodanje ključnih dijelova.
■ Alatna mašina je potpuno zatvorena i opremljena automatskim uređajem za podmazivanje i automatskim uređajem za uklanjanje strugotine (sprijeda). Ima dobre zaštitne performanse, lijep izgled, jednostavan je za rukovanje i praktično održavanje.
■ Detaljne specifikacije i konfiguracije mašine određuju se prema zahtjevima osovina i zahtjevima kupca i ovdje se neće ponavljati.
Hvala na pažnji!
Kategorije proizvoda
-

CNC obradni centar visoke krutosti VC serije sa...
-

HP serija horizontalnih linearnih vodilica s pomičnim stupom...
-

HT serija horizontalnih linearnih vodilica s pomičnom kolonom...
-

VS serija CNC obradna mašina sa četiri trake za teške uslove rada...
-

CNC obradni centar serije V sa visokom krutošću
-

CNC obradni centar sa dvostrukim stubom X serije
-

Horizontalni 5-osni CNC obradni centar TKG1600
-

CNC vertikalni tokarski i glodački centar za kompozitne...
-

CNC obradni centar velike brzine GM serije
-

CNC glodalica velike brzine GT serije
-

Dvovretenski CNC strug SK32
-

CNC vertikalni obradni centar RFTV510 za kotače...